- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Процесс производства сухих мешков: от резки материала до радиочастотной сварки
Sealock производит сухие мешки для OEM-производителей и оптовых покупателей с использованием радиочастотной сварки 27,12 МГц, и этот процесс стоит понять, поскольку он объясняет, почему два мешка, изготовленные из одинаковой ткани, работают совершенно по-разному. Гидроизоляция сухого мешка не покупается вместе с материалом — она создается на производственной линии, в момент сварки швов. Это соответствует полной производственной последовательности с техническими деталями, от которых зависит, держится ли шов.
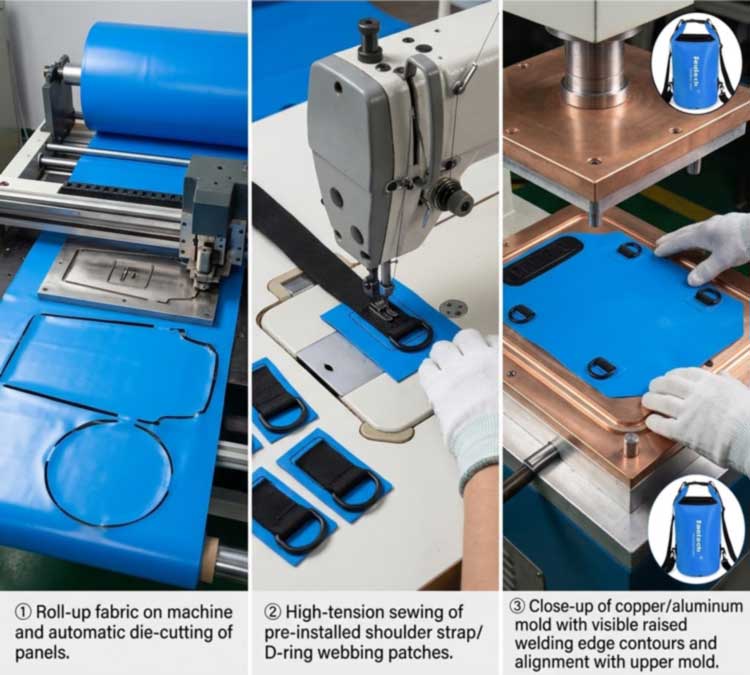
1. Этап первый: подготовка и резка материала.
Производство начинается с рулонов ткани с покрытием —ПВХ брезентилинейлон, ламинированный ТПУ— ставится и проверяется, прежде чем что-либо резать. Входной контроль здесь имеет значение, поскольку неоднородность покрытия, влажность материала и различия между партиями красителей влияют на то, что происходит позже на сварочной станции.
Затем панели штампуются из рулона с помощью автоматизированного отрезного пресса до точных проектных размеров. Точность резки — это то, что обеспечивает однородность массового производства: панель, отрезанная на несколько миллиметров от спецификации, не будет правильно сидеть под сварочной матрицей, и линия сварного шва смещается вместе с ней. Здесь также задается эффективность использования материала, поскольку размещение панелей определяет, какая часть каждого рулона становится продуктом, а не обрезками.
2. Этап второй: предварительная сборка несущих частей.
Прежде чем что-либо будет запечатано, при промышленном шитье под высоким натяжением несущие элементы — плечевые ремни, D-образные лямки, внешние карманы и усиливающие панели — крепятся к плоским панелям.
Последовательность здесь продумана, и это одна из деталей, которая отличает правильно сконструированную сумку от дешевой: происходит сшивание.дообразуется водонепроницаемое уплотнение, поэтому ни одна игла никогда не проникнет в готовую водонепроницаемую мембрану. Все, что впоследствии должно прикрепиться к герметичному корпусу — D-образные кольца, крепления MOLLE, клапаны — приваривается к заплатам усиления, а не прошивается через обшивку.
3. Этап третий: установка штампа
Каждая геометрия мешка требует своей собственной оснастки. Рисунок сварного шва переносится на специальную матрицу — обычно изготовленную из латуни или алюминия — с приподнятыми краями, которые определяют точную форму сварного шва. Матрица устанавливается на стол и выравнивается по панели.
Конструкция штампа – это больше, чем просто формирование шва. Профили с выступающей кромкой могут быть обработаны для получения отрывного шва, при котором сварной шов и обрезная кромка формируются в ходе одной и той же операции, а состояние матрицы напрямую влияет на результат: матрица, потерявшая плоскостность или накопившая загрязнения, создает неравномерное распределение давления и энергии, что проявляется как слабое место в обычно хорошем шве. Возможности оснастки также позволяют фабрике создавать новую форму, а не просто заполнять существующие формы, что является основой длянестандартные мощности и конструкции.
4. Этап четвертый: радиочастотная сварка — как на самом деле формируется шов
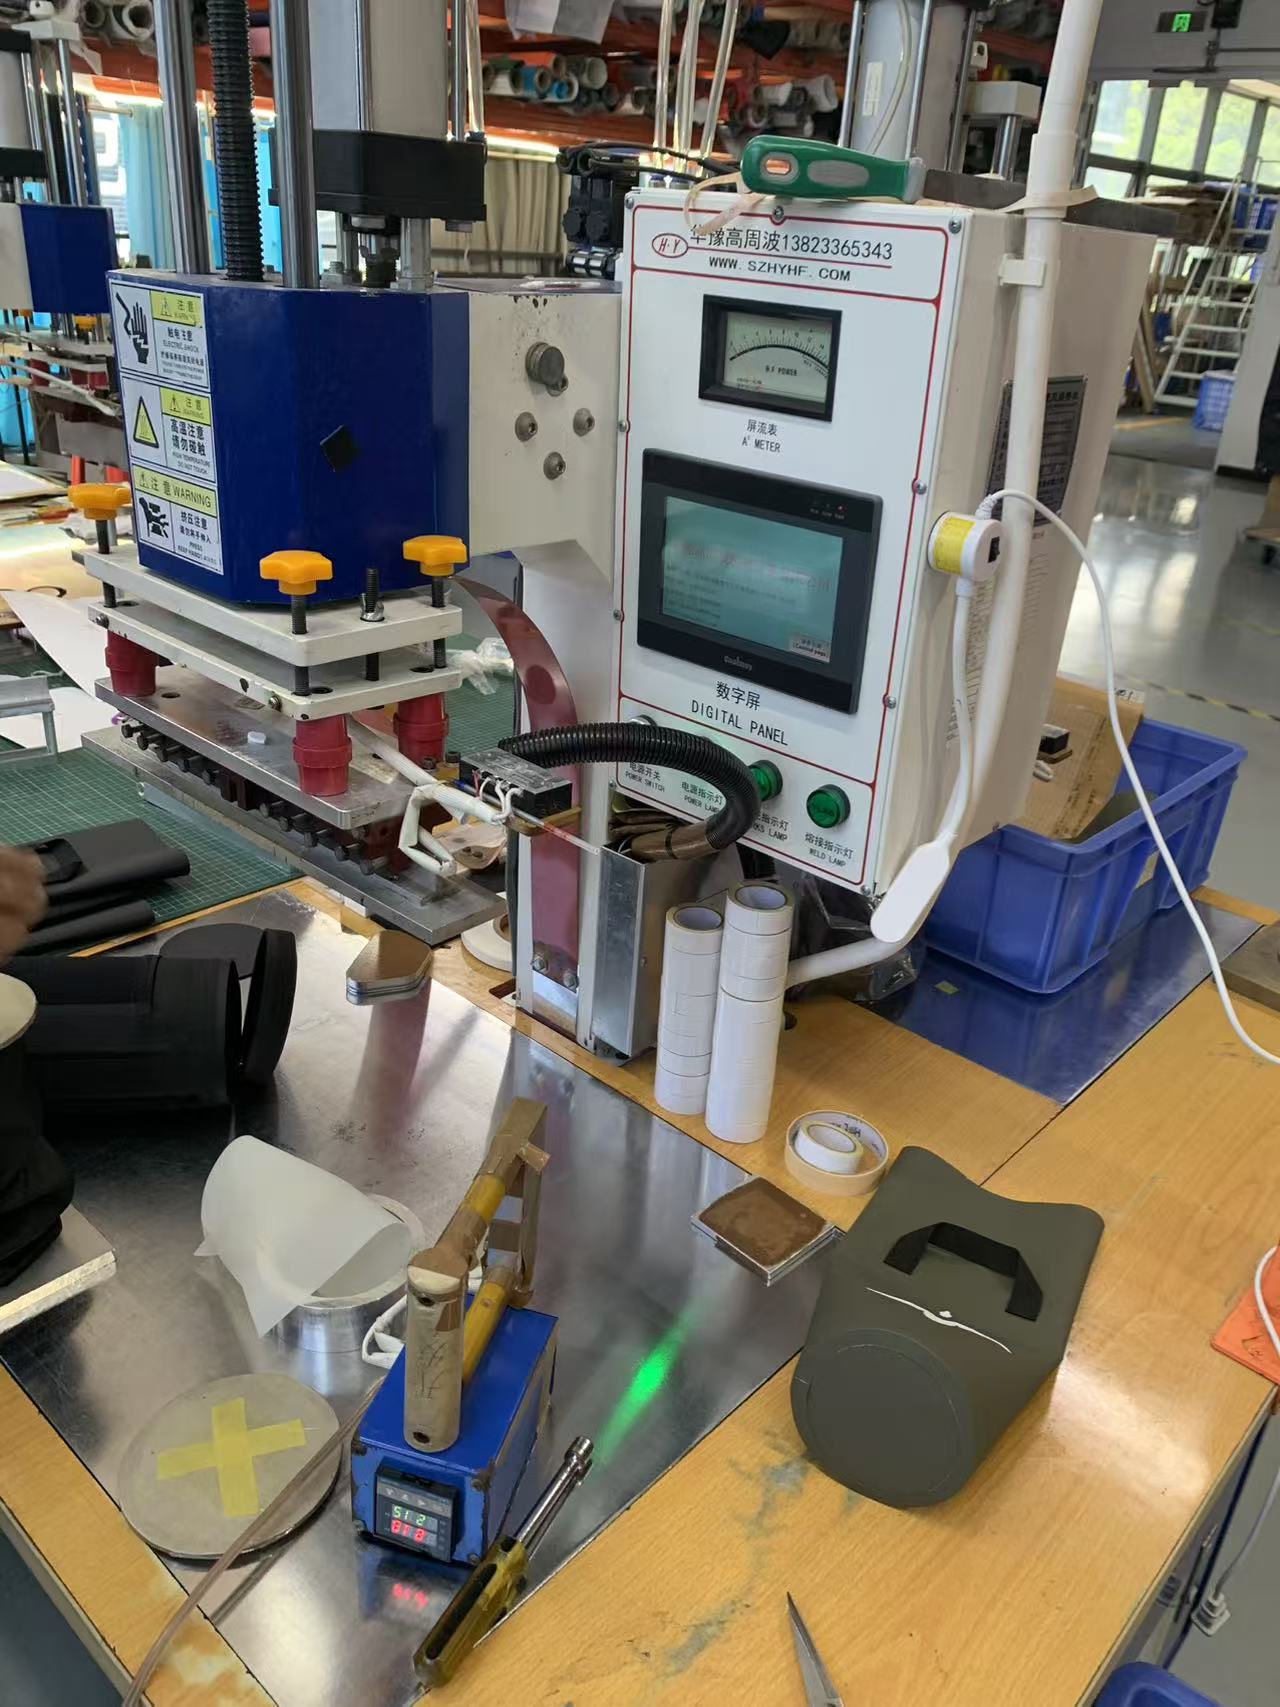
Это суть процесса. Радиочастотная сварка, также называемая высокочастотной или диэлектрической сваркой, соединяет термопласты с использованием электромагнитного поля, а не внешнего источника тепла. Последовательность состоит из четырех этапов:
- Загрузка.Панели размещаются между верхней матрицей и нижней плитой, при этом матрица определяет форму сварного шва.
- Давление.Сила зажима приводит слои в плотный контакт — без нее расплавленный полимер не сможет слиться в единую массу.
- РФ активация.Генератор подает на электроды высокочастотную энергию частотой 27,12 МГц. Переменное поле заставляет полярные молекулы в материале быстро колебаться, и это внутреннее молекулярное трение генерирует тепло.внутриматериал, а не проводить его с поверхности.
- Охлаждение под давлением.Питание прекращается, но зажим продолжается, пока шов затвердевает. Слишком ранний сброс давления — одна из наиболее частых причин слабого сварного шва.
Поскольку тепло возникает внутри материала, оба слоя одновременно достигают температуры плавления и соединяются в одну сплошную массу без использования клеев, растворителей или нитей. Правильно выполненный радиочастотный сварной шов обычно так же прочен, как и основной материал, и именно поэтому шов не является слабым местом в правильно изготовленном сухом мешке.
5. Зачем нужна радиочастотная сварка и что с ее помощью нельзя сварить
Радиочастотная сварка работает только с полярными термопластами — материалами, молекулы которых реагируют на электромагнитное поле. Сюда входят ПВХ, ПУ и ТПУ, ткани с покрытием ТПУ, ЭВА, а также некоторые сорта ПЭТ и нейлона. Неполярные полиолефины, такие как полиэтилен и полипропилен, плохо поглощают радиочастотную энергию и не могут подвергаться радиочастотной сварке без радиочастотно-реактивных покрытий или связующих слоев; вместо этого им нужны методы горячего воздуха, горячего клина или импульсные методы.
Эта зависимость от материала является вопросом спецификации, а не пустяком: это одна из причин, по которой ПВХ и ТПУ доминируют в категории сухих мешков. Для этих материалов радиочастотная сварка обеспечивает более прочный шов, чем сварка горячим воздухом, горячим клином или импульсной сваркой, поэтому она является стандартом для воздухонепроницаемых и непроницаемых для жидкости продуктов во всех отраслях — от чехлов грузовиков и надувных лодок до мешков для медицинских жидкостей, где герметичное уплотнение не является обязательным.
6. Параметры, определяющие качество сварки
Сварной шов представляет собой результат четырех настроек, проверенных для каждого материала и толщины, а не установленных один раз и забытых:
| Параметр | Что он контролирует | Режим отказа, если неправильно |
|---|---|---|
| ВЧ мощность | Скорость внутреннего нагрева по всей площади уплотнения | Слишком низко: неполное слияние. Слишком высокая: прожоги, истончение |
| Время задержки | Как долго применяется энергия | Коротко: холодная сварка. Длинный: деградация материала |
| Давление | Близость контакта между слоями | Низкий: пустоты и каналы. Чрезмерное: выдавливание и тонкий, ломкий шов. |
| Время охлаждения | Затвердевание под зажимом | Досрочное освобождение: шов раздвигается до того, как застынет. |
В качестве ориентира для масштаба можно сказать, что герметизация тонкой пленки ПВХ с временем сварки и охлаждения в несколько секунд потребляет порядка нескольких сотен ватт на площади герметизации — более тяжелые брезенты и многослойные ламинаты требуют значительно больше. Некоторые переменные материала меняют эти настройки: уровень пластификатора в ПВХ, содержание влаги, пигментов и наполнителей, переплетение ткани и толщина пленки — все это меняет способ поглощения энергии материалом. Вот почему изменение цвета или новая партия ткани не являются автоматически нейтральными для процесса и почему сварные швы подвергаются повторной аттестации, а не предполагаются.
7. Этап пятый: охлаждение, обрезка и окончательная сборка.
Сваренные панели перемещаются в специальную зону охлаждения, чтобы соединение не деформировалось, затем мешок обрезается и переворачивается. Окончательная сборка включает в себя компоненты, составляющие изделие: застежки и пряжки с откидной крышкой, молнии, где указано, ремни, ручки, продувочные клапаны и прозрачные оконные панели, которые сами приварены к корпусу как часть одной непрерывной обшивки. Крепления, несущие нагрузку, крепятся к приваренным местам усиления, сохраняя водонепроницаемую мембрану непробиваемой.
8. Этап шестой: тестирование перед отправкой
Сварной шов скорее выверяется, чем предполагается. В начале цикла на образцах сварных швов проводятся испытания на отслаивание, чтобы подтвердить, что набор параметров обеспечивает полное провар — сам по себе режим разрушения является диагностическим, поскольку шов, который полностью отслаивается на границе раздела, указывает на недостаточное соединение, а шов, который разрывает основной материал, показывает, что сварной шов прочнее, чем ткань вокруг него.
Готовые сумки затем проходят испытания на полное погружение в воду на соответствие заявленному рейтингу IPX, а также в лабораторном комплексе, охватывающем более 1500 циклов нагрузочных испытаний ручек и креплений, 3000 циклов застегивания застежки-молнии на моделях с застежкой-молнией, прочность на растяжение и склеивание, солевой туман, устойчивость к трению, стойкость цвета и разницу в цвете. Каждая партия проходит трехэтапный контроль — IQC входящей ткани и оборудования, IPQC сварных швов и технологических процессов, OQC с отбором проб AQL, погружение партии и подписанное сравнение золотых образцов — с возможностью проверки SGS или QIMA в соответствии с условиямистандарты качества, применяемые к каждому производственному циклу.
9. Почему сварные конструкции лучше сшитых и склеенных скотчем
Сшитый шов тысячи раз проталкивает иглу через водонепроницаемый слой, а затем закрывает отверстия лентой. Лента поднимается под действием изгиба, старения, тепла и истирания, и как только это происходит, каждое отверстие иглы становится точкой входа. Сварной шов не имеет отверстий для покрытия — слои покрытия сплавлены в один материал. Для любой сумки, которая должна выдерживать погружение, а не небольшой дождь, это решающее различие, и именно поэтому сварная конструкция является основой для настоящих водонепроницаемых продуктов, независимо от того, насколько хороша лицевая ткань.
10. Продукты, созданные на основе этого процесса
Модели, произведенные одним и тем же сварным процессом, упорядочены по типу, а не по приоритету:
| Изображение | Модель | Емкость | Материал | Рейтинг | Страница продукта |
|---|---|---|---|---|---|
|
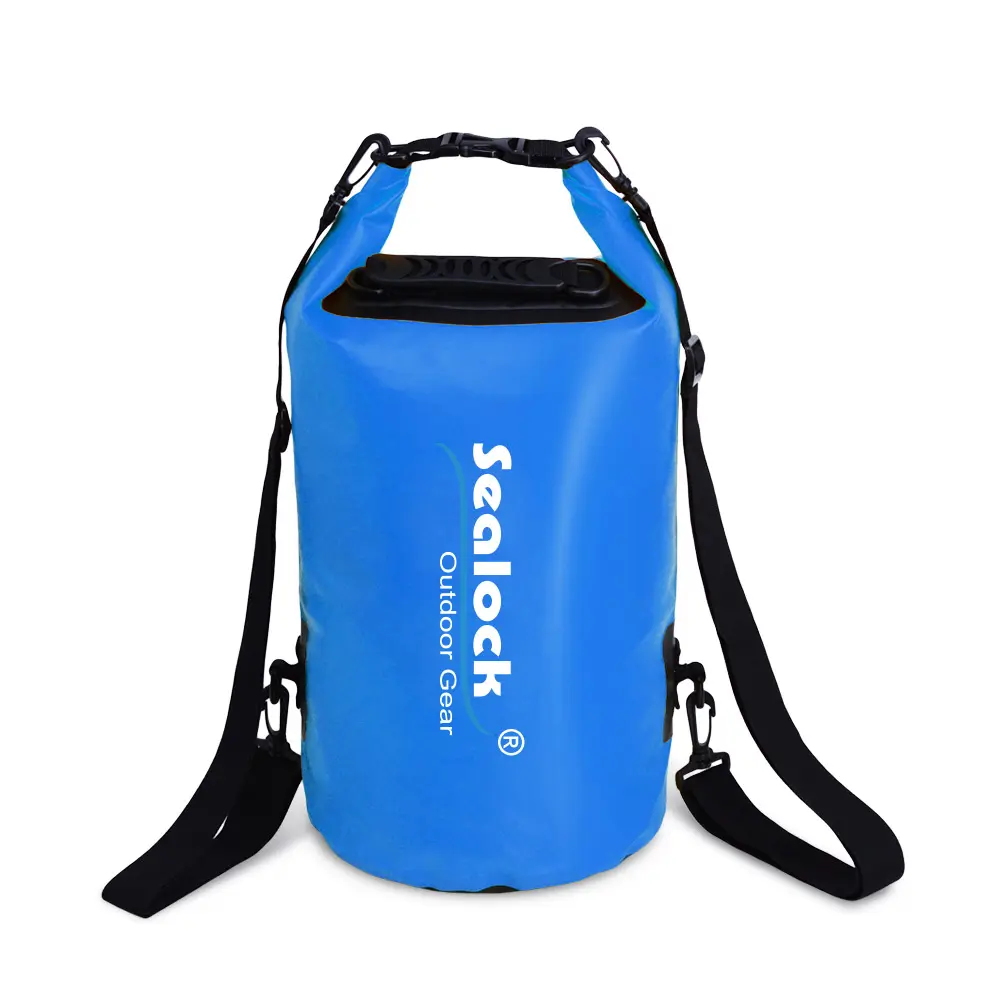
SL-D002 Сухой мешок | 5–63 л | ПВХ 0,5 мм 500D | IPX7 | Вид |

|
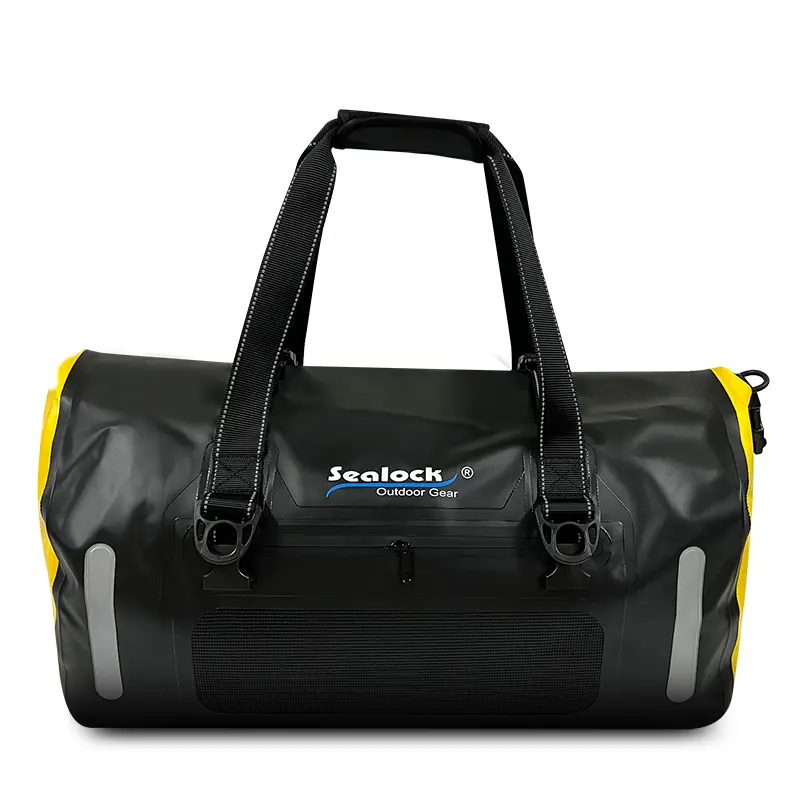
SL-E102 Сухая сумка-рюкзак | 15/20л | ПВХ 500D, двойное уплотнение | IPX7 | Вид |
|
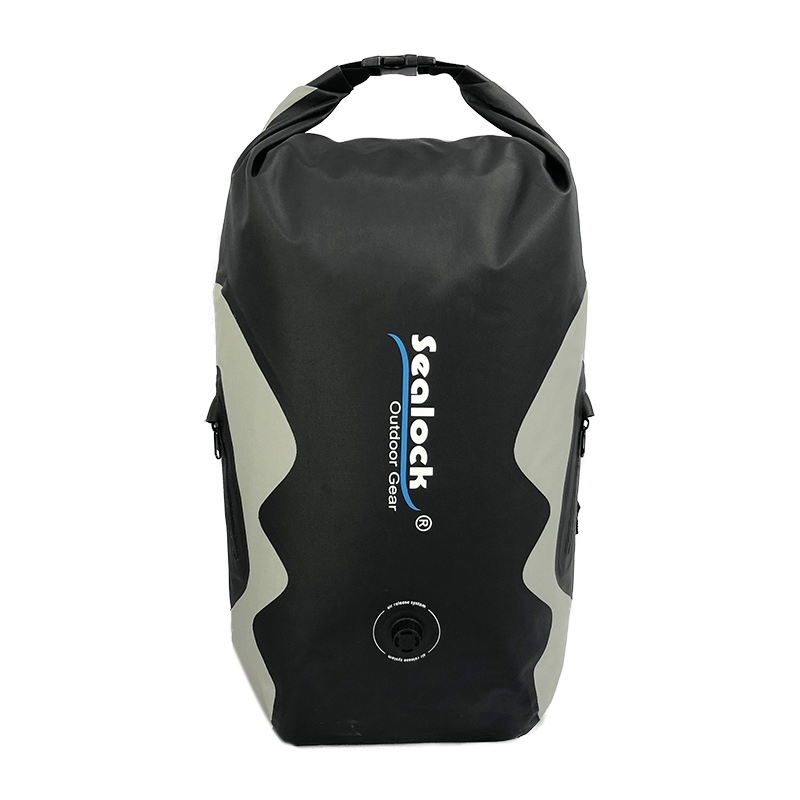
SL-K099 Спортивная сумка | 40/60л | 840D ТПУ | IPX7 | Вид |
|
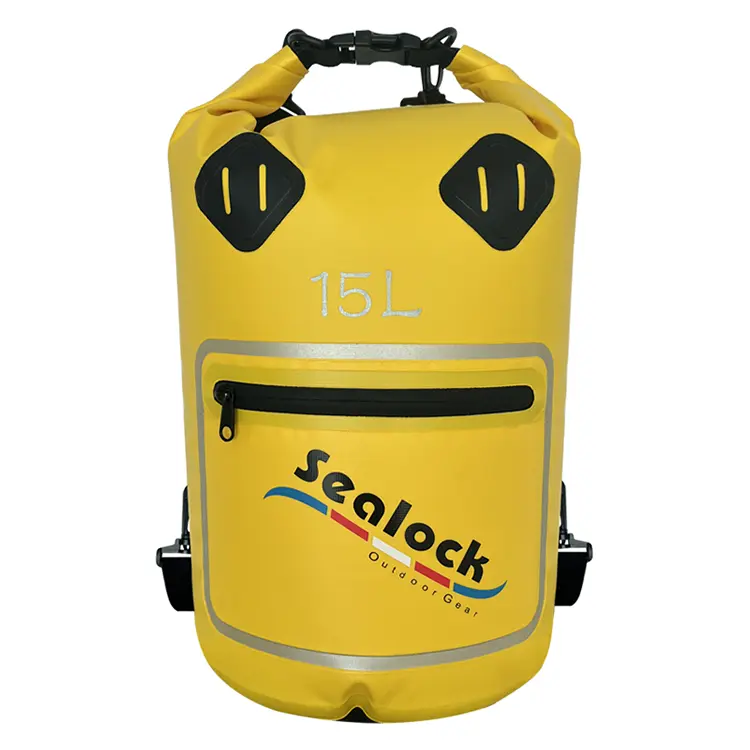
SL-E070 Сухой рюкзак | 25л | 420D ТПУ | IPX8 | Вид |
|
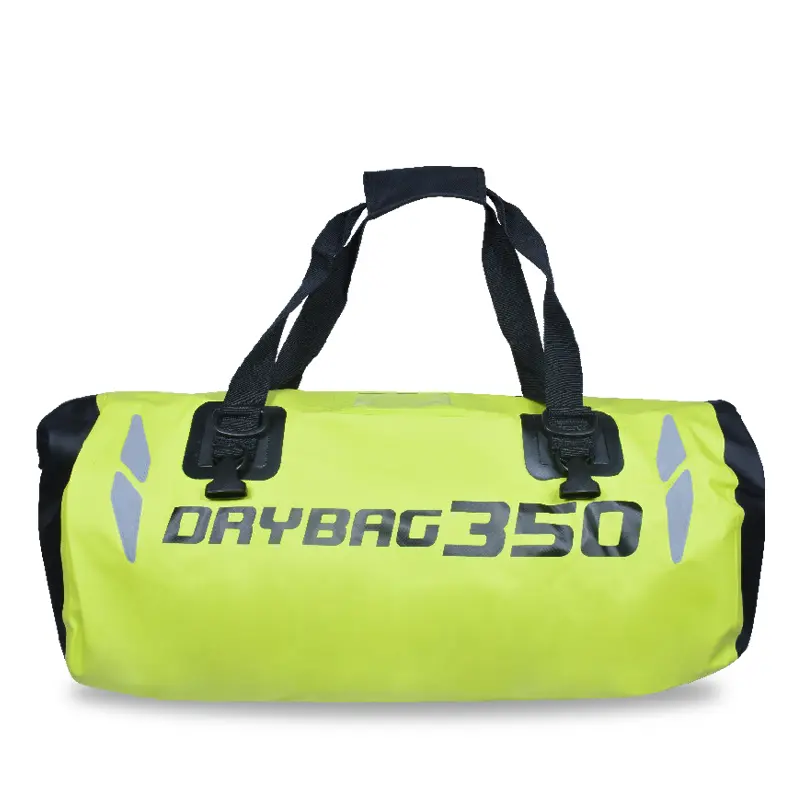
SL-D693 Сухой мешок для окон | 15/20л | 500D ПВХ + ПВХ пленка | IPX7 | Вид |
|
SL-C619 Мотоциклетная сумка | 35/50л | 500D ПВХ | IPX6 | Вид |
Полные диапазоны находятся подсухие мешки, сухие рюкзаки, испортивные сумки. Поддерживается разработка с нуля на основе эскиза, образца или целевой спецификации — новая геометрия означает новый инструмент, который является частью стандартного пути разработки, а не препятствием. Минимальный заказ 300 шт., образцы в течение 7–15 дней, оптовая партия в течение 30–45 дней, из Дунгуаня, Китай, или Хошимина, Вьетнам.
11. Часто задаваемые вопросы
Вопрос: Почему мой полиэтиленовый или полипропиленовый мешок нельзя сварить радиочастотной сваркой?
Ответ: Поскольку эти полимеры неполярны — их молекулы почти не реагируют на электромагнитное поле, поэтому внутреннее тепло почти не выделяется. Им нужны РЧ-реактивные покрытия или связующие слои, или другой метод, например, сварка горячим воздухом или импульсная сварка. Это основная причина, по которой ПВХ и ТПУ доминируют в сварных водонепроницаемых сумках.
Вопрос: Насколько прочен сварной шов по сравнению с самой тканью?
Ответ: При правильной сварке шов обычно такой же прочный, как основной материал, или даже прочнее. При испытании на отслаивание хороший сварной шов прорывает основную ткань, а не отделяется на границе раздела — если шов отделяется чисто, параметры были неправильными.
Вопрос: Мы поменяли цвет, и сварные швы начали разрушаться — почему это произошло?
Ответ: Пигменты и наполнители изменяют способ поглощения материалом радиочастотной энергии, а также уровень пластификатора, содержание влаги и толщину. Для новой партии цвета или ткани могут потребоваться другие настройки мощности, выдержки или давления. Сварные швы следует повторно проверять с помощью испытаний на отслаивание в начале цикла, а не переносить их на основе предположения, что «тот же материал» означает «те же параметры».
Вопрос: Допустим ли проклеенный шов на водонепроницаемой сумке?
О: Подходит для защиты от небольшого дождя, но не для погружения в воду. Швы протыкают водонепроницаемый слой тысячи раз, и лента, закрывающая эти отверстия, поднимается под действием изгиба, тепла и старения. Если в спецификации указано, что он может быть погружным, его необходимо сваривать.
Вопрос: Почему нестандартная форма сумки увеличивает стоимость и время выполнения заказа?
Ответ: Для каждой геометрии требуется свой собственный обработанный штамп, что представляет собой единовременную стоимость инструмента и этап подготовки, прежде чем можно будет начать отбор проб. По той же причине новая форма имеет более высокий минимум, чем изменение цвета существующей модели.
Вопрос: Можно ли сваривать разные материалы друг с другом?
Ответ: Совместимыми полярными материалами могут быть — обычным примером является прозрачное окно из пленки ПВХ, приваренное к корпусу брезента из ПВХ. Смешивание разнородных полимеров или полярного с неполярным материалом приводит к разрушению связей, поэтому соединение материалов подтверждается на этапе отбора проб.
Запросите пошаговое описание процесса или образцы
Чтобы получить видеообзор сварочной линии, данные испытаний сварки, образцы или полное предложение OEM/ODM,отправить запрос. Sealock отвечает на запросы о закупках в течение 24 часов.